

Zirkonoxid-Schaumkeramikfilter: Anwendung an Gussstahlkomponenten von Windkraftanlagen-Planetenträgern
2026-09-22 09:25Der Planetenträger ist eine zentrale Getriebekomponente von Windkraftanlagen. Das 1500 kg schwere Gussteil besteht aus niedriglegiertem Stahl ZG40CrMo und zählt zu den dickwandigen Stahlgussteilen. Aufgrund der hohen Belastungen und komplexen Spannungsverhältnisse erfordert es eine extrem hohe Innendichte. Die Ultraschallprüfung dient dabei als wichtiges Abnahmekriterium.
Bei der Fertigung von Planetenträgergussteilen für Windkraftanlagen treten häufig Probleme auf. Schlackeneinschlüsse und nichtmetallische Oxidverunreinigungen gelangen leicht mit dem flüssigen Stahl in den Formhohlraum, was zu inneren Schlackenfehlern und hohen Ausfallraten bei der Ultraschallprüfung führt. Der hohe Arbeitsaufwand für Gussreparaturen und Schweißarbeiten erhöht die Produktionskosten und verzögert die Lieferung der Windkraftanlagengussteile.
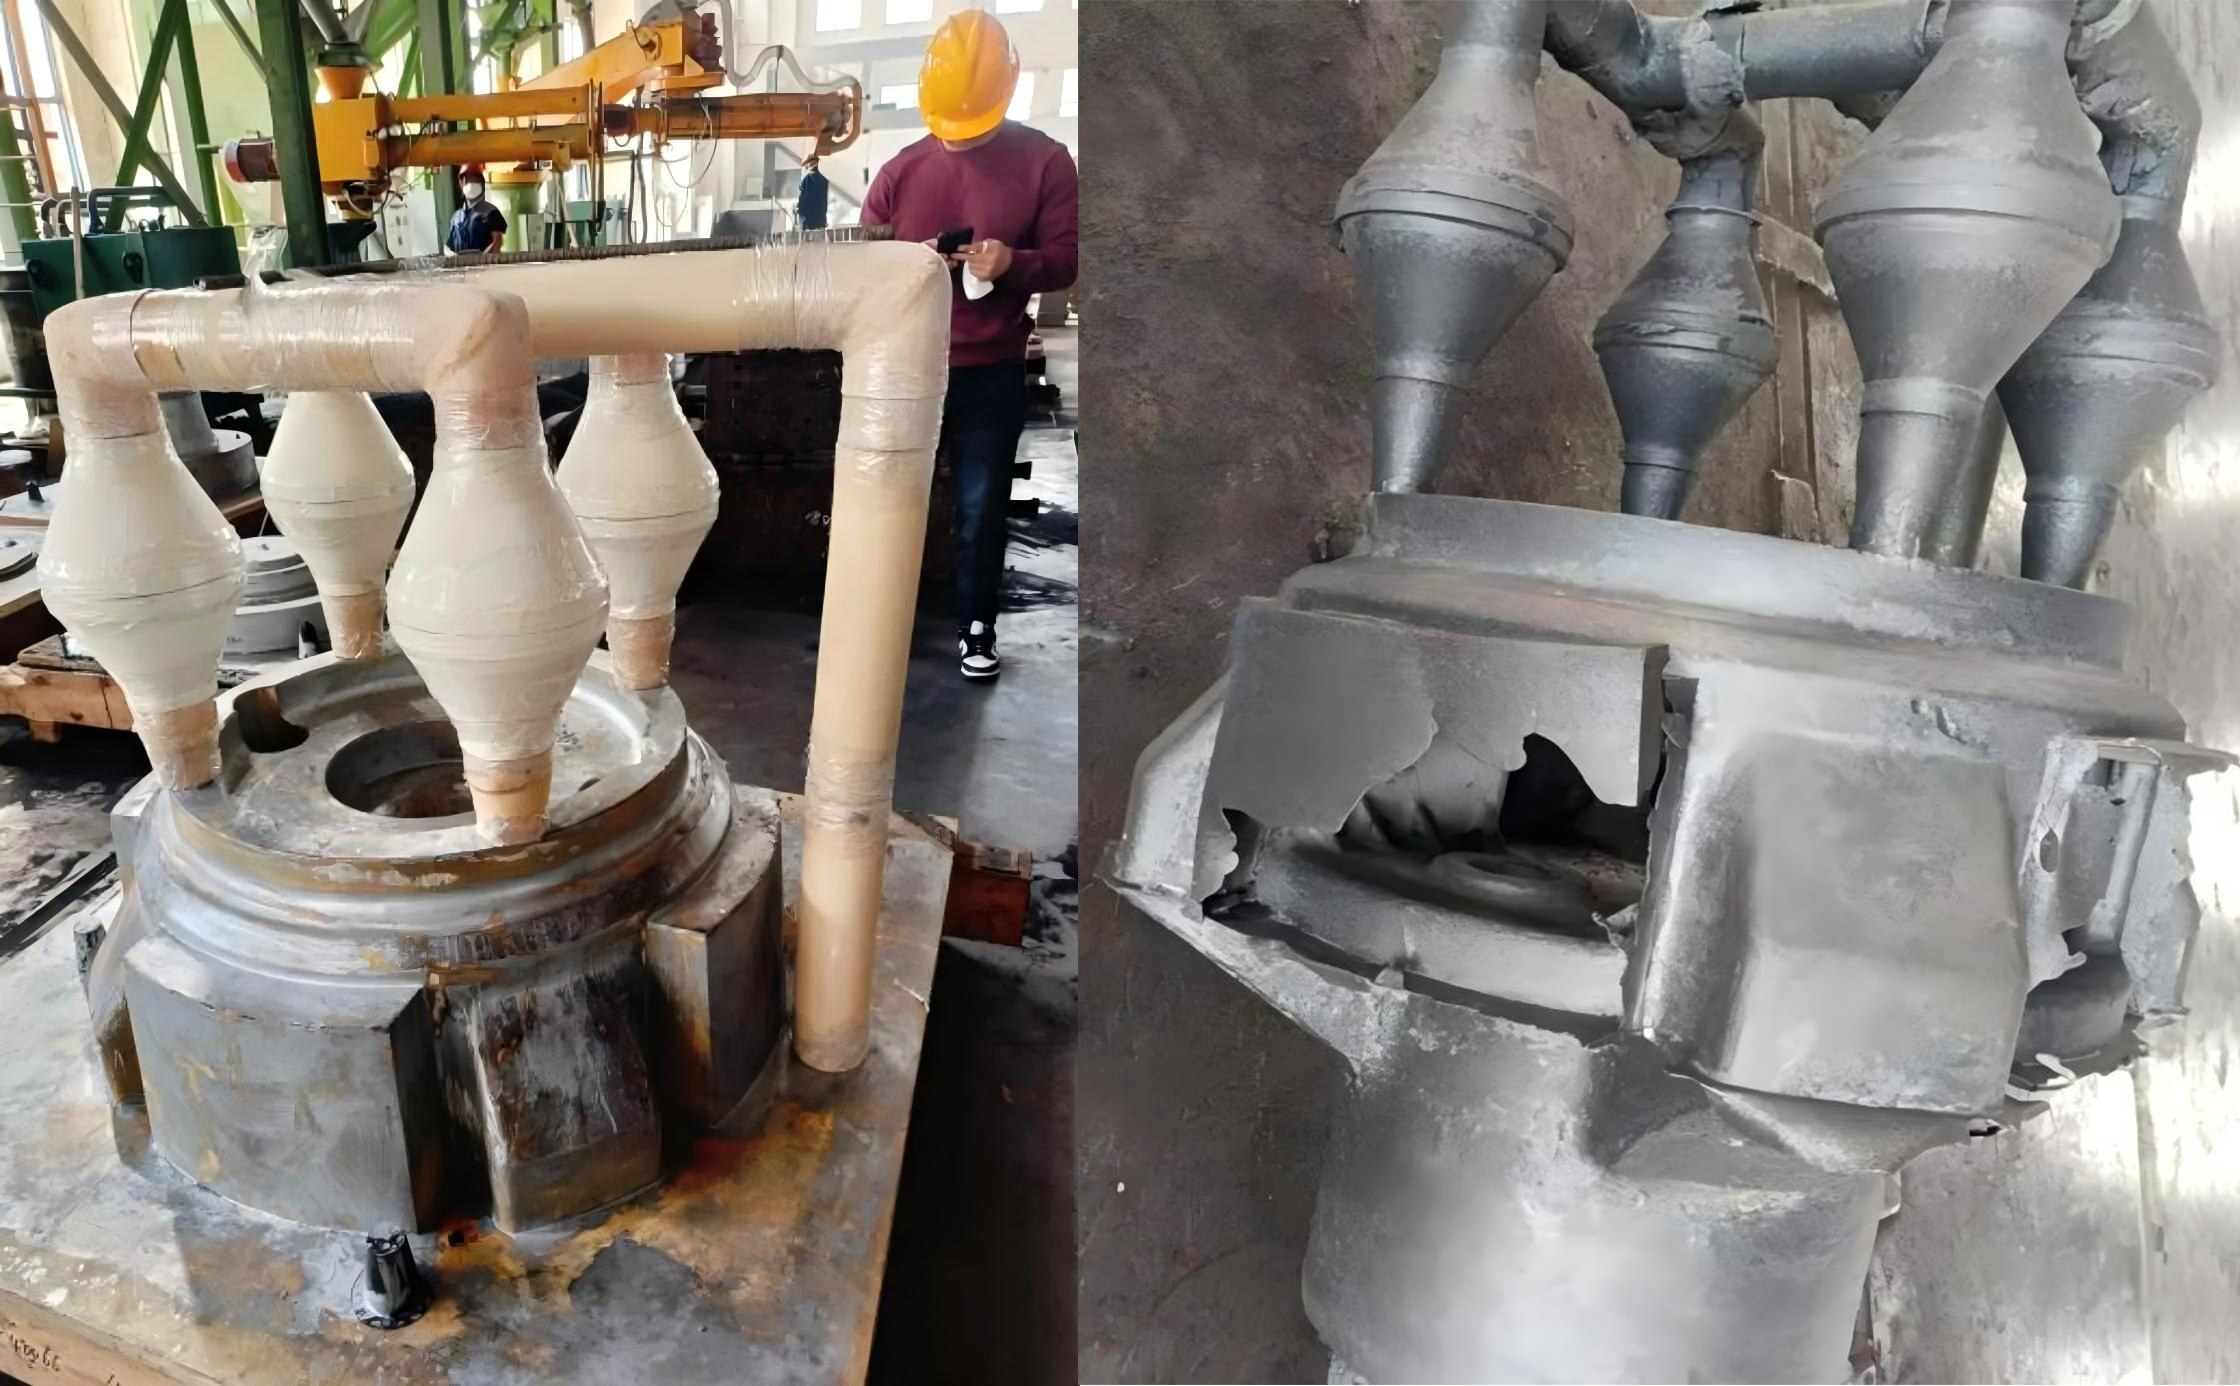
In diesem Fall wurde der Zirkonoxid-Schaumkeramikfilter zur Serienprüfung von Gussteilen für Windkraft-Planetenträger eingesetzt. Er reinigt den flüssigen Stahl, entfernt Schlackeneinschlüsse, löst das Problem von Prüfungsfehlern und reduziert die Anzahl der Schweißnacharbeiten.
I. Produktinformationen
Technische Parameter des Zirkonoxid-Schaumkeramikfilters
| Produktname | Filtergröße | Porendichte | Maximale Betriebstemperatur | Porosität |
|---|---|---|---|---|
| Zirkonoxid-Schaum-Keramikfilter | φ200×35 mm | 10 ppi | 1700℃ | ≥80% |
II. Besetzungsinformationen
| Besetzungsname | Anwendungsgebiet | Material | Gesamtgewicht beim Eingießen | Netto-Wurfgewicht | Gießtemperatur | Gießzeit |
|---|---|---|---|---|---|---|
| Planetenträger | Guss für Windkraftanlagen | ZG40CrMo niedriglegierter Stahl | 3000 kg | 1500 kg | 1580℃ | 60er Jahre |
III. Produktionsprozess & Vorsichtsmaßnahmen
| Gießtemperatur | Über 1570℃ |
| Filterinstallation | An drei Punkten fixiert, um Kollisionen und Verschiebungen während des Formwechsels zu verhindern. |
| Vorabinspektion | Entfernen Sie Ablagerungen vom Filter und prüfen Sie ihn auf Risse oder Beschädigungen. |
| Trocknungsanforderungen | Wenn ein Heißlufttrockner verfügbar ist, sollte vor dem Gießen eine 40-minütige Heißluftvortrocknung durchgeführt werden. |
| Gießvorgang | Vor dem Gießen die Schlacke wiederholt vom flüssigen Stahl entfernen; Gießkelle für schnelles Gießen mit dem Gießbecher ausrichten. |
IV. Kernvorteile des Zirkonoxid-Schaumkeramikfilters
Hervorragende Hochtemperatureigenschaften, geeignet für Stahlguss
Der Filter arbeitet stabil unterhalb von 1700 °C, ohne mit flüssigem Stahl zu reagieren. Er zeichnet sich durch hervorragende Beständigkeit gegenüber Erosion durch flüssigen Stahl aus und gewährleistet eine stabile Leistung auch unter den Gießbedingungen von 1580 °C für flüssigen ZG40CrMo-Stahl.
Hohe Porosität für reibungslose Filtrationskanäle
Die Porosität erreicht über 80 %, ohne verstopfte oder blind endende Löcher, wodurch ein reibungsloser Durchfluss des flüssigen Stahls gewährleistet wird, ohne die Gießgeschwindigkeit und die Formfüllung zu beeinträchtigen.
Hohe Festigkeit bei Raumtemperatur, beständig gegen Beschädigungen bei Installation und Handhabung
Es behält seine hohe Festigkeit bei Umgebungstemperatur und bricht während der Installation und des Formwechsels nicht leicht, wodurch eine sekundäre Kontamination vermieden wird.
Zuverlässige Produktqualität und gleichbleibende Chargenleistung
Die Filter werden in kontinuierlichen Öfen unter strenger Produktionskontrolle hergestellt. Jede Charge liefert eine gleichbleibende Leistung und eignet sich für die Massenproduktion von Windkraftanlagen-Gussteilen.
V. Feldanwendung & Ergebnisanalyse
Vor Ort wurde ein Zirkonoxid-Schaumkeramikfilter φ200×35 (10ppi) verwendet. Die Gießtemperatur betrug 1580 °C, die Gießzeit 60 Sekunden. Das Gesamtgewicht des gegossenen flüssigen Stahls betrug 3000 kg, das fertige Gussteil wog 1500 kg.
Einfache Installation: Für den Filter ausreichend Platz einplanen und ihn an drei Punkten befestigen. Unkomplizierte Installation ohne zusätzlichen Montageaufwand.
Beseitigung von Inspektionsfehlern: Nach dem Einsatz des Filters ist das ursprüngliche Problem der Inspektionsfehler bei Gussteilen gelöst, und interne Schlackeneinschlüsse werden im Wesentlichen beseitigt.
Deutlich reduzierte Schweißreparaturrate: Die Schweißreparaturrate bei Gussteilen sinkt um mehr als 90 %, wodurch Schweißarbeitsstunden und Materialkosten reduziert und die gesamten Produktionskosten von Gussteilen erheblich gesenkt werden.
Verbesserte Gussqualität: Innere Schlackenfehler im Guss werden weitgehend beseitigt. Die innere Kompaktheit erfüllt die Anforderungen des Hochlastbetriebs von Windkraftgetrieben und steigert sowohl die Gussqualitätsrate als auch die Liefereffizienz.
Zirkonoxid-Schaumkeramikfilter zeichnen sich durch eine hervorragende Hochtemperaturbeständigkeit und Porengrößen von 10 bis 30 ppi aus. Sie eignen sich zur Filtration von hochschmelzenden Metallen wie beispielsweise Stahlguss und werden häufig zur Herstellung von kritischen Gussteilen mit hohen Anforderungen an die innere Qualität eingesetzt, darunter Getriebekomponenten für Windkraftanlagen, Pumpen- und Ventilteile, Werkzeugmaschinenbetten und Automobilgussteile.