

Anwendungsbeispiel für die Sprühbeschichtung von Windkraftanlagennaben mit AT600SP-Zirkonfluorid
2026-09-07 10:37Windkraftanlagen-Hubs sind im Wesentlichen hochbelastbare Gusseisenteile aus Sphäroguss mit einem Gewicht von ca. 29 Tonnen und einer maximalen Wandstärke von 120 mm. Der sehr lange Gießprozess stellt hohe Anforderungen an die Temperaturstabilität und die Fähigkeit der Beschichtung, sich bei hohen Temperaturen auszubilden. Das traditionelle Auftragen der Beschichtung mit dem Pinsel birgt viele Probleme, wie z. B. geringe Produktivität und störende Pinselstriche auf der Beschichtung. Die aufwendige Reinigung nach dem Guss schränkt die Möglichkeiten von Gießereien zur Massenproduktion von Windkraftanlagen-Gussteilen ein.
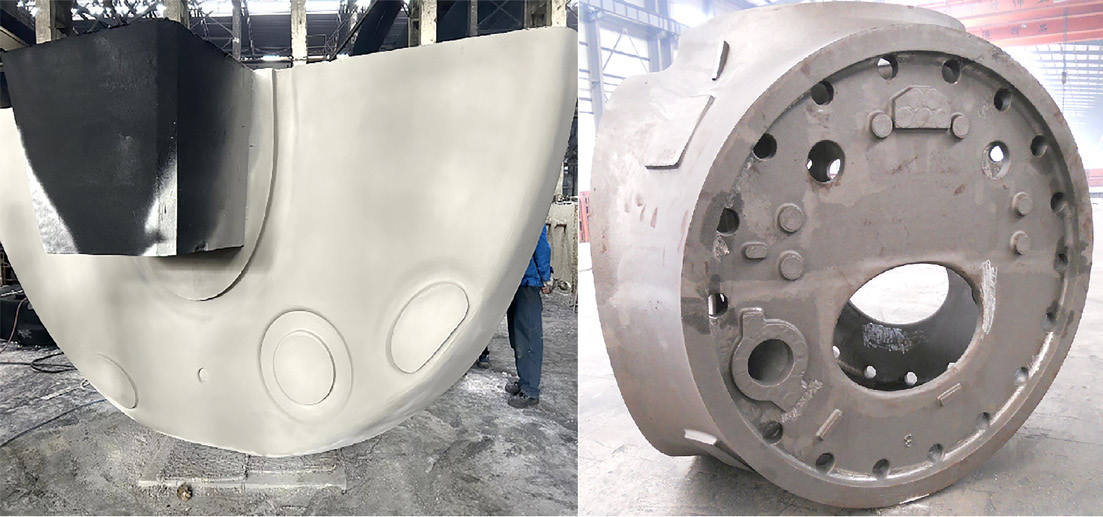
Unter Furanharz-Sandbedingungen wird die Zirkonmehl-Beschichtung XINDAAT600SP mittels Airless-Spritzen aufgebracht. Zu den Ergebnissen dieser Spritzbeschichtung zählen die verbesserte Beschichtungseffizienz, die Schutzwirkung der Beschichtung auch bei gleicher Schichtdicke, die Oberflächenglätte und die insgesamt höhere Qualität der Oberfläche des Nabengusses der Windkraftanlage.
I. Produkt-, Gieß- und Produktionsprozessparameter
Technische Spezifikationen des AT600SP:
| Beschichtungserscheinung | Original Baume Degree (Sei) | Ursprüngliche Dichte (g/cm³) | 2-Stunden-Suspensionsrate (%) | 24-Stunden-Suspendierungsrate (%) | Gasentwicklung (ml/g) | Beschichtung AbriebfestigkeitUnd (<g,64r) |
|---|---|---|---|---|---|---|
| Weiße Paste | ≥120 | 1,7–2,2 | ≥98 | ≥95 | <18 | 0,4 |
Casting-Informationen:
| Besetzungsname | Nabe |
| Material | QT350‐22AL Sphäroguss |
| Anwendungsgebiet | Guss für Windkraftanlagen |
| Schmelzanlagen | Mittelfrequenz-Induktionsofen |
| Gesamtgewicht beim Eingießen | 33T |
| Netto-Wurfgewicht | 29T |
| Gießzeit | 291s |
| Gießtemperatur | 1360℃ |
| Formsandart | Furanharzgebundener Sand |
| Kernsandtyp | Furanharzgebundener Sand |
| Durchschnittliche Wandstärke | 80 mm |
| Maximale Wandstärke | 120 mm |
| Probleme bei der ursprünglichen Produktion | Geringe Effizienz des manuellen Bürstens, deutliche Bürstenspuren, Schwierigkeiten bei der Erzielung gleichmäßiger Schichtdicken und glatter Oberflächen. |
Produktionsprozess & Anwendungsdetails:
Beschichtung Anwendungsmethode | Sprühdurchgänge | Arbeitender Baume Grad | Sprühen Technik | Trocknung Verfahren | Beschichtung Dicke | Oberflächenfestigkeit Beschichtung | Oberflächenfestigkeit der Beschichtung |
|---|---|---|---|---|---|---|---|
| Sprühen | 2 Pässe | 72 Be° | Airless-Spritzen | Flammentrocknung | 0,6–0,8 mm | Hohe Festigkeit | Glatte Oberfläche, frei von Rissen und Pinselstrichen |
II. Kernvorteile der Zirkonfluor-Beschichtung AT600SP
Hervorragende Federungseigenschaften für stabile Lagerung und Anwendung vor Ort
Die Suspensionsrate erreicht nach 2 Stunden ≥ 98 % und nach 24 Stunden ≥ 95 %. Die Beschichtung verhindert Delamination und Sedimentation während der Lagerung und gewährleistet stabile Suspensionseigenschaften für den kontinuierlichen Sprühbetrieb.
Geringe Gasentwicklung zur Minimierung der Porositätsrisiken
Der Gasentwicklungswert liegt unter 18 ml/g. Die kontrollierte Gasfreisetzung während des Langzeit-Hochtemperaturgießens von Gussteilen für Windkraftanlagen mit hohem Querschnitt reduziert effektiv Gussporositätsfehler.
Hervorragende Abriebfestigkeit für zuverlässigen Hochtemperaturschutz
Mit einem Abriebfestigkeitswert von 0,4 widersteht die hochfeste Beschichtung der Erosion durch hochtemperiertes, geschmolzenes Eisen und bildet eine wirksame Barriere zwischen flüssigem Metall und Sandform.
Kompatibel mit Airless-Spritzverfahren für deutlich gesteigerte Produktivität
Die pastöse Beschichtung kann nach Verdünnung auf den gewünschten Baumé-Wert direkt im Airless-Spritzverfahren eingesetzt werden. Die Spritzeffizienz verdoppelt sich im Vergleich zum manuellen Streichen und eignet sich für die Serienfertigung großer Windkraftanlagen-Gussteile mit einem Gewicht von 1000–1500 Tonnen.
III. Anwendung vor Ort und Ergebnisanalyse
Es wurde ein Airless-Spritzverfahren mit zwei Spritzgängen angewendet. Die Schichtdicke wurde auf 0,6–0,8 mm eingestellt und durch Flammtrocknung ausgehärtet.
Hervorragendes Erscheinungsbild der Beschichtung nach der Fertigstellung: Die Beschichtung ist nicht nur glatt und ebenmäßig, sondern auch frei von Pinselstrichen und Rissen. Die gleichmäßige Schichtdicke ist präzise kontrolliert.
Deutlich gesteigerte Produktivität: Im Vergleich zum herkömmlichen Streichen verdoppelt das Sprühverfahren die Produktivität. Ein einziger Bediener kann die Beschichtungsarbeiten für große Windkraftanlagen-Gussteile mit einem Gewicht von 1000–1500 Tonnen durchführen.
Vollständiges Entfernen der Beschichtung nach dem Gießen: Die gesamte Beschichtung lässt sich erst nach dem Abkühlen ablösen, wodurch die Gussoberflächen glatt sind.
Beseitigung von Einbrennfehlern: Da kein Metall durch das Gussteil dringt, reduziert sich der Schleif- und Reinigungsaufwand erheblich. Dies senkt den Zeit- und Kostenaufwand für die Nachbearbeitung.
Die Zirkonmehlbeschichtung Xinda AT600SP ist ein Spezialpräparat für dickwandige Gussteile aus duktilem Gusseisen für Windkraftanlagen. Das automatische Airless-Spritzverfahren ermöglicht eine optimale Kombination aus hoher Auftragseffizienz und verbesserter Beständigkeit gegen Einbrennen. Dies ist besonders vorteilhaft für die in Serie gefertigten, dickwandigen Gussteile von Windkraftanlagen, wie Naben, Rahmen und Getriebegehäuse.