

Anbrennfehler beim Guss: Erkennung, Ursachen und Vorbeugung
2026-09-19 12:29I. Was ist Einbrennen?
Anbrennen ist einer der häufigsten Gussfehler. Man unterscheidet im Allgemeinen zwischen mechanischem und chemischem Anbrennen. In der Praxis entsteht Anbrennen oft durch eine Kombination beider Faktoren.
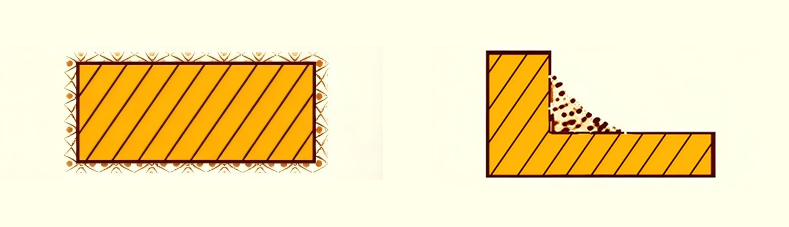
Mechanisches Anbrennen, auch als Metallpenetrationsanbrennen bekannt, entsteht, wenn geschmolzenes Metall oder Metalloxide durch Kapillarwirkung oder Gasphasenpenetration in die Zwischenräume der Sandkörner der Form eindringen und eine anhaftende Schicht aus mechanisch vermischtem Metall und Sandkörnern auf der Gussoberfläche bilden. Beim Abklopfen dieser Schicht ist metallischer Glanz sichtbar. Mechanisches Anbrennen zeichnet sich durch eine schwammartige Oberfläche aus, die fest mit dem Gussteil verbunden ist. Es tritt vorwiegend in Bereichen mit hoher thermischer Belastung und geringer Formdichte auf, wie z. B. in der Nähe von Angüssen und Steigern, an dicken Stellen, in Innenecken und Rillen von Gussteilen.
Chemische Einbrennung. Eine Schicht aus niedrigschmelzenden Verbindungen, die durch die Reaktion von Metalloxiden, Sand und Ton entsteht, haftet an Teilen oder der gesamten Gussoberfläche. Diese Einbrennschicht ist sehr hart und fest mit der Gussoberfläche verbunden. Sie lässt sich weder durch Kugelstrahlen noch durch Sandstrahlen entfernen und muss mit Schleifscheiben abgeschliffen werden. Chemische Einbrennungen treten typischerweise an dicken Stellen und überhitzten Bereichen von Formen und Kernen auf.
Thermisches Einbrennen. Eine dünne Schicht aus gesintertem, glasartigem Formsand haftet an der Gussoberfläche, insbesondere in stark erhitzten Bereichen der Form. In diese Einbrennschicht dringt kein Metall ein; sie lässt sich leicht reinigen.
Oberflächenrauheit. Leichtes Eindringen von geschmolzenem Metall in die Zwischenräume der Oberflächensandkörner, ein frühes Stadium des mechanischen Anbrennens. Charakteristisch ist eine raue Gussoberfläche. Die Tiefe der rauen Schicht entspricht in etwa der Korngröße des Sandes, wobei das Oberflächenmetall des Gussteils nicht mit den Sandkörnern verschmolzen ist. Dieses Phänomen tritt häufig an der Oberkante von Grünsandformen sowie an unbeschichteten oder zu dünn beschichteten Bereichen von Trockensandformen auf, oft begleitet von Sandeinschlüssen, Ausläufern und Schorf.
II. Wie man Einbrennungen erkennt
Für die Vor-Ort-Prüfung wird eine Sichtprüfung durchgeführt. Einbrennungen lassen sich relativ leicht von anderen Defekten unterscheiden, die Differenzierung verschiedener Einbrennungsarten gestaltet sich jedoch schwierig, insbesondere zwischen chemischen und mechanischen Einbrennungen. Sie ähneln sich, haben größtenteils dieselben Ursachen, bedingen sich gegenseitig und weisen beim Reinigen einen metallischen Glanz auf. Thermische Einbrennungen enthalten in der Regel kein Metall, wirken oft glasig und dünn, treten meist in tongebundenen Sandformen auf und lassen sich leicht entfernen. Die Oberflächenrauheit weist üblicherweise keine Sandkörner oder nur geringe lokale Einbrennungen auf. Chemische Einbrennungen sind häufig in Tonsand oder Wasserglassand anzutreffen und extrem schwer zu entfernen; sie erfordern Schleifen mit einer Schleifscheibe. Mechanische Einbrennungen können in allen Arten von Sandformen auftreten, weisen ein schwammartiges Aussehen auf und können durch Kugel- oder Sandstrahlen entfernt werden, wobei manchmal auch Schleifen erforderlich ist. Einbrennungen in kunstharzgebundenen Sandformen sind üblicherweise mechanischer Natur.
III. Entstehungsmechanismus des Einbrennens
Zu grobe Korngröße des Form- und Kernsandes.
Geringe oder ungleichmäßige Dichte der Formen und Kerne.
Mangelhafte Beschichtungsqualität, ungleichmäßige Beschichtungsdicke oder Abblättern der Beschichtung an Formen und Kernen.
Übermäßig hohe Gießtemperatur und Gießhöhe führen zu einem hohen dynamischen Druck des geschmolzenen Metalls.
Überhöhe des Gießbeckens, was zu einem hohen statischen Druck des geschmolzenen Metalls führt.
Übermäßiger Anteil an Ton, Bindemitteln oder schmelzbaren Zusatzstoffen im Form- und Kernsand führt zu geringer Feuerfestigkeit und schlechter Wärmeleitfähigkeit.
Der Anteil an recyceltem Sand im Form- und Kernsand ist hoch. Recycelter Sand enthält übermäßig viele Feinpartikel, Staub, gebrannten Ton und metallbeschichteten Sand, was die Sintertemperatur des Formsandes senkt.
Verzögertes Ausformen nach dem Gießen, was zu thermischem Anbrennen im festen Zustand führt, insbesondere bei dickwandigen Gussteilen und Gussteilen aus hochschmelzenden Legierungen.
Geschmolzenes Metall mit guter Fließfähigkeit und niedriger Oberflächenspannung. Zum Beispiel überschüssiger Phosphor und Blei in Kupferlegierungen oder überschüssiger Phosphor, Silizium und Mangan in Gussstahl.
Formen und Kerne aus Harzsand ohne Beschichtung, mit mangelhafter oder ungleichmäßiger Beschichtungsqualität. Beim Gießen verdampfen die Harzfilme zwischen den Sandkörnern und bilden Kapillarkanäle. Unter dem Einfluss von statischem Druck, Dampfdruck und Oberflächenspannung dringt geschmolzenes Metall oder Metalldampf in diese Kapillarkanäle ein und verursacht mechanisches Anbrennen.
Oxide und niedrigschmelzende Verbindungen im flüssigen Metall reagieren mit dem Formsand und bilden niedrigschmelzende Substanzen wie Fayalit. Diese reduzieren die Oberflächenspannung und verbessern die Fließfähigkeit des flüssigen Metalls. Durch Kapillarwirkung dringen diese niedrigschmelzenden Verbindungen und das flüssige Metall in die Sandlücken ein, tragen kontinuierlich Sandkörner ab, erweitern die Zwischenkornräume und lösen mechanisches oder chemisches Anbrennen aus.
Fehlerhafte Auslegung des Anguss- und Steigsystems führt zu lokaler Überhitzung der Formen und Gussteile.
Manche Gusslegierungen mit hohem Mangan- oder Chromgehalt neigen zur Bildung basischer Oxide. Diese Oxide reagieren mit saurem Quarzsand und verursachen chemische Einbrennungen.
IV. Wirksame Vorbeugung von Verbrennungen
Verwenden Sie feinen Basissand mit hoher Feuerfestigkeit.
Bei der Verwendung von Recyclingsand sollten ultrafeine Körner, gebrannter Ton, Asche, Metalloxide, Metallschrott, metallbeschichteter Sand und andere schädliche Verunreinigungen entfernt werden, um die Qualität des Recyclingsandes zu verbessern. Regelmäßig sollte eine angemessene Menge neuer Sand hinzugefügt werden.
Wasser wirkt als starkes Oxidationsmittel. Die Feuchtigkeit des grünen Tonsandes muss streng kontrolliert werden. Um eine reduzierende Atmosphäre im Formteil zu erzeugen, werden kohlenstoffhaltige Materialien wie Kohlenstaub, Asphalt und Kohlenwasserstoffe hinzugefügt. Durch die Reduzierung kohlenstoffhaltiger Materialien beim Hochdruckformen wird die Gasbildung verringert.
Hochwertiges Bentonit verwenden und den Tonanteil im Tonsand reduzieren.
Achten Sie auf einen angemessenen Bindemittelgehalt im Formsand und vermeiden Sie eine Überdosierung. Verbessern Sie die Mischqualität des Sandes, um sicherzustellen, dass die Sandkörner gleichmäßig mit einem Bindemittelfilm mit ausreichender Durchlässigkeit bedeckt sind und keine Agglomerate im Formsand entstehen.
Die Kompaktheit und Kompaktheitsgleichmäßigkeit von Sandformen verbessern.
Das Anguss- und Steigsystem ist so zu konstruieren, dass eine lokale Überhitzung der Gussteile und Formen vermieden wird. Es ist zu verhindern, dass die Angüsse direkt auf die Formwände aufprallen.
Tragen Sie eine Anti-Einbrenn-Beschichtung mit gleichmäßiger Dicke auf. Erhöhen Sie die Beschichtungsdicke an Stellen, die zum Einbrennen neigen, entsprechend. Die Beschichtung darf keine gasbildenden oder oxidierenden Bestandteile sowie keine mit geschmolzenem Metall und Formsand reagierenden Substanzen enthalten. Vermeiden Sie Beschichtungen oder Formsand, die durch chemische Reaktion abziehbare, glasartige Einbrennschichten an der Metall-Form-Grenzfläche bilden (z. B. Zugabe von Hämatitpulver zum Form- und Kernsand für Eisenguss).
Um den dynamischen Druck, den statischen Druck und den Temperaturschock, die durch das geschmolzene Metall auf die Formen ausgeübt werden, zu verringern, sollten die Gießtemperatur, die Gießgeschwindigkeit und die Gießhöhe moderat reduziert und die Höhe des Ober- und Gießbeckens verringert werden.
Die Raffination von hochschmelzenden Legierungen wie Gussstahl muss verstärkt werden. Dazu gehören die Reinigung des flüssigen Metalls, die Reduzierung von Oxidation und Gasaufnahme, die Begrenzung von Elementen, die niedrigschmelzende Phasen bilden (S und P in Gussstahl und Gusseisen, P und Pb in Bronze), sowie die Kontrolle von Elementen, die die Oberflächenspannung senken und den Dampfdruck des flüssigen Metalls erhöhen (Mn und Si in Gussstahl und Gusseisen, Pb in Bronze). Die Ofenbeschickung muss während des Schmelzens trocken gehalten werden. Flussmittel, die chemisches Anbrennen verursachen (Kalkstein, Natriumcarbonatpulver, Flussspat usw.), sind mit Vorsicht zu verwenden. Eine zu hohe Schmelztemperatur ist zu vermeiden, um eine Überoxidation des flüssigen Metalls zu verhindern.
Bei großen, dickwandigen Gussteilen sollte man sie etwas früher ausschütteln, um die Abkühlung zu beschleunigen und ein Festbrennen zu verhindern.
Verwenden Sie Schablonen und Kernkästen mit glatter Oberfläche.
Verwenden Sie spezielle Sande wie Chromitsand, Zirkonsand und künstlichen Kugelsand.
Anbrennfehler entstehen durch das Zusammenwirken von Penetration, thermischer Wirkung und chemischer Reaktion zwischen dem flüssigen Metall und dem Formmaterial. Verschiedene Anbrennfehlerarten weisen unterschiedliche Entstehungsregeln auf. Durch die strikte Kontrolle der Rohsandqualität, des Beschichtungsauftrags, der Formkompaktheit und der Gießparameter lassen sich Anbrennfehler wirksam reduzieren und die Oberflächenqualität der fertigen Gussteile verbessern.