

Gussfehler wie Einfallstellen, Ursachen und Vorbeugung
2026-09-19 10:56I. Was ist Sinkage?
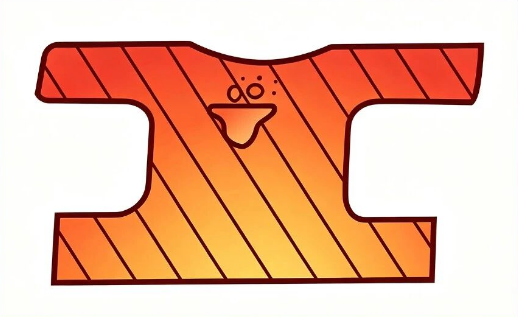
Einfallstellen sind ein häufiger Oberflächenfehler in der Gussfertigung. Sie zeichnen sich durch lokale Einbrüche an der Oberseite dickwandiger Bereiche oder an Verbindungsstellen von Gussteilen aus. Dieser Fehler tritt meist an dickwandigen Stellen auf und zeigt sich gelegentlich auch an der Oberfläche in der Nähe von inneren Lunker- oder Porositätszonen. Typischerweise befinden sich Lunker oder Porosität oft unterhalb der Einfallstellen, während die Oberfläche des fehlerhaften Bereichs keine offensichtlichen Unterschiede zur normalen Oberfläche des umgebenden Gussteils aufweist, wodurch er leicht übersehen werden kann.
II. Wie man das Absinken erkennt
Die Sichtprüfung ist die primäre Methode zur Fehleridentifizierung vor Ort. Besonderes Augenmerk sollte auf die Unterscheidung von zwei anderen ähnlichen Fehlern gelegt werden:
Abgrenzung von offenen Schrumpfungshohlräumen: Offene Schrumpfungshohlräume sind meist trichterförmig mit rauen Oberflächen, und an den Innenwänden sind oft grobe dendritische Strukturen zu sehen, die relativ deutliche morphologische Merkmale aufweisen.
Abgrenzung von Oberflächenlunkern: Oberflächenlunker, die an dicken Stellen entstehen, ähneln in ihrem Aussehen Einfallstellen. Sie entstehen, wenn Gas aus Formen mit geringer Durchlässigkeit an die Oberfläche des Gussteils aufsteigt oder wenn Gas aus Sandformen und Beschichtungen in die Gussoberfläche eindringt.
Kann die Beurteilung nicht allein anhand des visuellen Erscheinungsbildes erfolgen, ist eine weitere Prüfung der Formdurchlässigkeit und des Entlüftungssystems durchzuführen. Gegebenenfalls ist das Gussteil zu öffnen, um festzustellen, ob es sich bei dem inneren Defekt um eine subkutane Lunkerbildung, einen Lunker oder eine Schrumpfungsporosität handelt und um Fehlbeurteilungen zu vermeiden.
III. Entstehungsmechanismus der Senkung
Beim Erstarren und Schwinden von Gussteilen erstarrt das flüssige Metall an Stellen mit hohem Materialverbrauch oder sogenannten Hotspots langsam. Sobald sich an der Außenseite des Gussteils eine plastische, erstarrte Schale gebildet hat, während das innere Metall weiter schrumpft, drückt der atmosphärische Druck diese noch nicht vollständig verfestigte Schale nach innen, wodurch schließlich Senkungen entstehen. Im Wesentlichen handelt es sich bei Senkungen um eine oberflächliche Manifestation einer ungünstigen Erstarrungssequenz und unzureichender Speisung.
IV. Wirksame Verhinderung des Absinkens
Entsprechend dem Entstehungsmechanismus von Absenkungen können Präventionsmaßnahmen aus drei Perspektiven ergriffen werden:
Optimieren Sie die Gussstruktur. Vermeiden Sie abrupte Wandstärkenänderungen, vergrößern Sie die Abrundungen an den Übergängen zwischen dicken und dünnen Abschnitten und legen Sie die Prozesszugaben angemessen fest, um die sequenziellen Erstarrungsbedingungen zu verbessern.
Verbessern Sie das Zuführungssystem. Fügen Sie, wo die Bedingungen es zulassen, Steigleitungen hinzu, platzieren Sie Kühlvorrichtungen oder ordnen Sie zusätzliche Zuleitungen an, um sicherzustellen, dass die Erstarrung in einer sinnvollen Reihenfolge erfolgt und eine ausreichende Zuführung gewährleistet ist.
Um Schwindungsfehlern vorzubeugen, sind gemeinsame Maßnahmen zur Vermeidung von Schwindungshohlräumen umzusetzen. Da Senkungen, Schwindungsporen und Hohlraumbildung denselben Ursprung haben, müssen alle Prozessmaßnahmen zur Vermeidung von Schwindungshohlräumen gleichzeitig angewendet werden, um durch Erstarrungsschwindung verursachte Fehler grundlegend zu reduzieren.
Obwohl Einfallstellen als Oberflächenfehler erscheinen, deuten sie auf Probleme bei der Speisung und der Konstruktion während der Erstarrung des Gussteils hin. Durch die kombinierte Optimierung von Konstruktion, Speisungsprozess und systematischer Prävention lassen sich die Einfallstellenrate effektiv reduzieren und die Qualität und Oberflächenkonsistenz des fertigen Gussteils kontinuierlich verbessern.